25/09/2026
Gia công tủ nhôm thường khiến nhiều cơ sở sản xuất nhôm kính băn khoăn về số lượng máy móc và công đoạn cần đầu tư. Thực tế, mức độ phức tạp không chỉ phụ thuộc vào loại tủ mà còn nằm ở thiết kế profile, cách liên kết và phương pháp lắp ráp của từng hệ nhôm.
Trước khi xác định cần những máy móc gì, các cơ sở sản xuất nhôm kính nên nhìn vào toàn bộ quy trình gia công. Một bộ tủ nhôm thường trải qua các công đoạn cơ bản từ chuẩn bị profile đến lắp ráp hoàn thiện.
Đây là bước đầu tiên trong quá trình gia công tủ nhôm. Profile được cắt thành các thanh có chiều dài phù hợp với từng vị trí như khung, vách, đáy, đợt, nóc hoặc cánh.
Độ chính xác khi cắt ảnh hưởng trực tiếp đến kích thước tổng thể và độ vuông của bộ tủ. Vì vậy, cơ sở sản xuất nhôm kính cần kiểm soát chiều dài, góc cắt và số lượng thanh theo từng cấu hình.
Sau khi cắt, một số vị trí trên profile cần được khoan để phục vụ việc liên kết hoặc lắp phụ kiện.
Tùy hệ tủ, vị trí khoan có thể phục vụ:
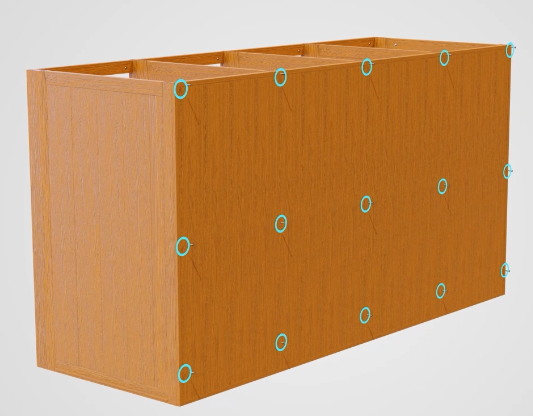
Nếu hệ profile có thiết kế sẵn các vị trí liên kết phù hợp, thao tác khoan có thể được thực hiện bằng những thiết bị quen thuộc thay vì cần nhiều máy chuyên dụng.
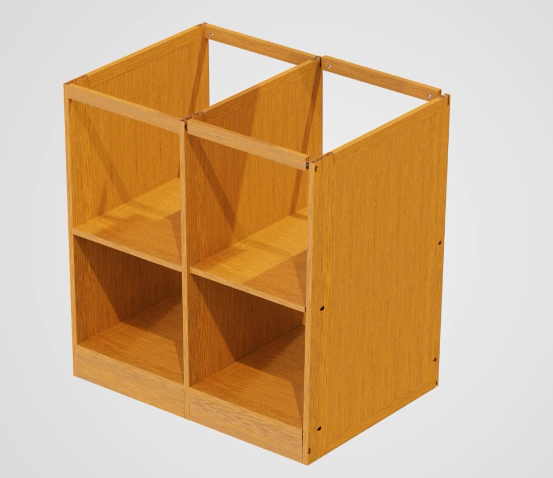
Sau khi các profile được chuẩn bị, cơ sở sản xuất nhôm kính tiến hành liên kết thành từng bộ phận của tủ.
Các phương pháp liên kết có thể khác nhau tùy hệ nhôm, nhưng những giải pháp sử dụng PAT, ke góc và vít có ưu điểm là thao tác tương đối trực quan và dễ kiểm soát.
Tiếp theo là lắp các tầng, đợt, lưng tủ và những phụ kiện cần thiết. Đây là giai đoạn mà thiết kế profile có ảnh hưởng rõ đến tốc độ lắp ráp. Nếu các vị trí liên kết được bố trí hợp lý, người thợ không phải xử lý quá nhiều chi tiết riêng biệt.
Câu trả lời phụ thuộc vào hệ tủ. Một số hệ nhôm có thể yêu cầu nhiều công đoạn như phay, đột, tạo rãnh hoặc xử lý profile theo cấu tạo riêng. Nếu sử dụng những hệ này, cơ sở sản xuất nhôm kính cần đầu tư máy móc phù hợp với từng công đoạn.
Tuy nhiên, không phải mọi hệ nhôm làm tủ đều yêu cầu mức đầu tư như vậy. Với hệ profile được thiết kế theo hướng lắp ráp bằng vít và phụ kiện liên kết đơn giản tương tự như hệ tủ Kabi Đại Tân, các công đoạn chính có thể tập trung vào:
Vì vậy, các hệ tủ có thể có hình thức tương tự nhau nhưng có thể tạo ra yêu cầu máy móc rất khác nhau nếu phương pháp liên kết và cấu tạo profile khác nhau.
Đối với cơ sở sản xuất nhôm kính đã có kinh nghiệm làm nhôm, nhiều thiết bị đang sử dụng có thể tiếp tục phục vụ cho việc gia công tủ.
Máy cắt đảm nhiệm việc chia profile thành các thanh theo kích thước thiết kế. Với sản xuất theo đơn hàng, cơ sở nhôm kính cần kiểm soát danh sách cắt, hạn chế sai kích thước và phân loại thanh sau khi cắt để tránh nhầm lẫn khi lắp ráp.
Máy khoan phục vụ nhiều công đoạn trong gia công tủ nhôm, từ tạo vị trí bắt vít đến chuẩn bị vị trí lắp phụ kiện. Đặc biệt, với những hệ tủ sử dụng liên kết bằng vít, khoan là một trong những thao tác quan trọng xuyên suốt quá trình sản xuất.
Thước đo, dụng cụ kiểm tra góc, gá hoặc các thiết bị hỗ trợ khác có thể được sử dụng tùy quy mô. Mục tiêu của nhóm thiết bị này là duy trì độ chính xác và sự đồng đều giữa các bộ tủ.
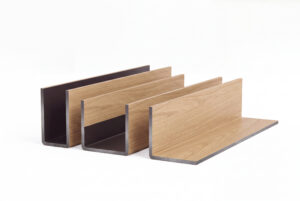
Khi nói đến gia công tủ nhôm, nhiều người thường tập trung vào máy móc nhưng bỏ qua một yếu tố quan trọng hơn chính là profile.
Profile quyết định cách các bộ phận của tủ được liên kết với nhau. Nếu profile nhôm tủ yêu cầu nhiều chi tiết xử lý trước khi lắp ráp, quy trình sẽ có thêm công đoạn.
Ngược lại, profile tủ nhôm được thiết kế để thuận tiện cho việc bắt vít, liên kết bằng ke hoặc lắp phụ kiện có thể giảm đáng kể số thao tác.
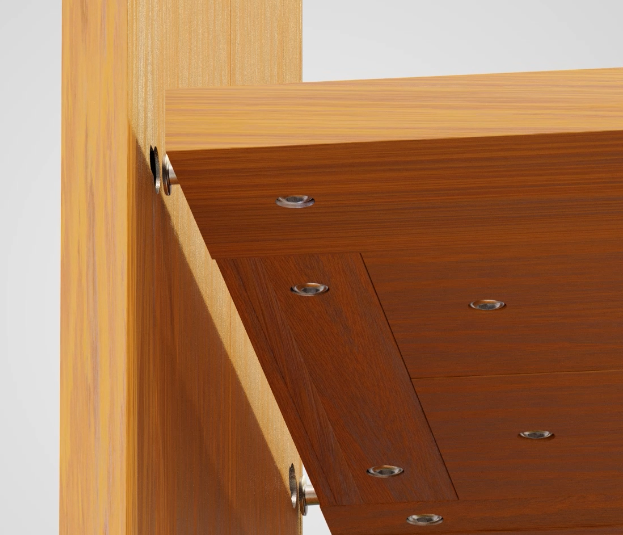
Vì vậy, việc lựa chọn profile nhôm làm tủ nên được đánh giá từ góc độ sản xuất thực tế, không chỉ dựa vào hình thức hoặc mẫu tủ hoàn thiện.
Một hệ profile có phạm vi ứng dụng rộng và cách liên kết đơn giản có thể thuận lợi hơn khi cơ sở sản xuất nhôm kính muốn mở rộng nhiều dòng tủ mà không phải thay đổi quá nhiều về quy trình.
Kabi Đại Tân được phát triển theo hướng profile 2 trong 1, tập trung vào khả năng ứng dụng linh hoạt và giảm sự phức tạp trong quá trình sản xuất.
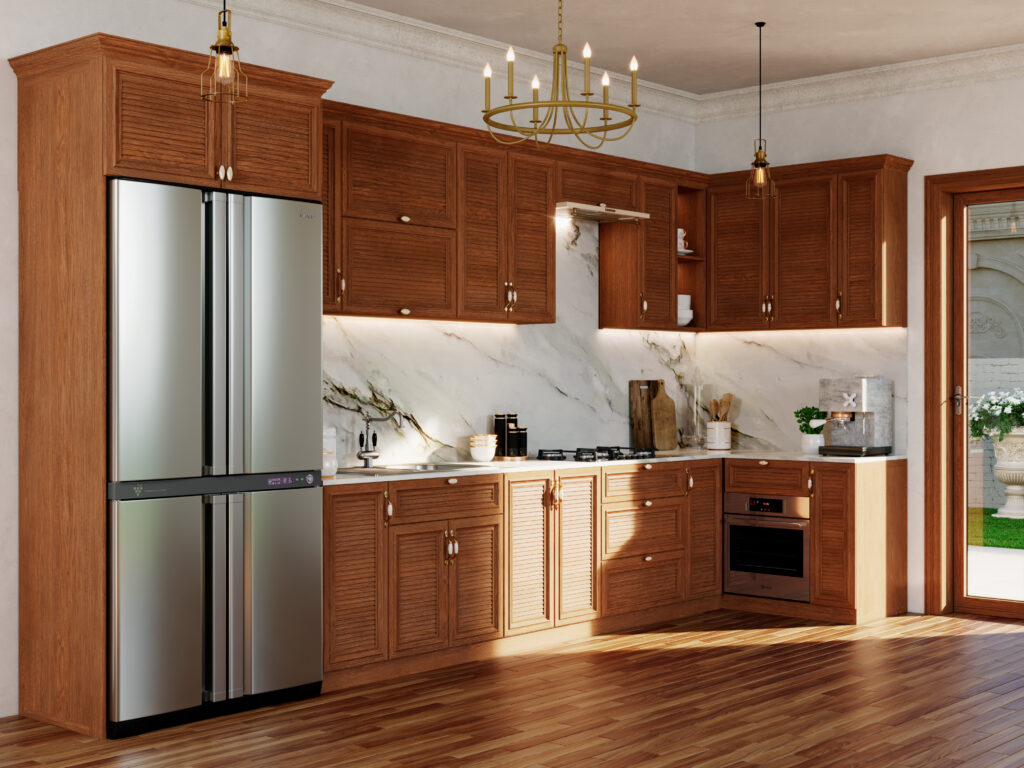
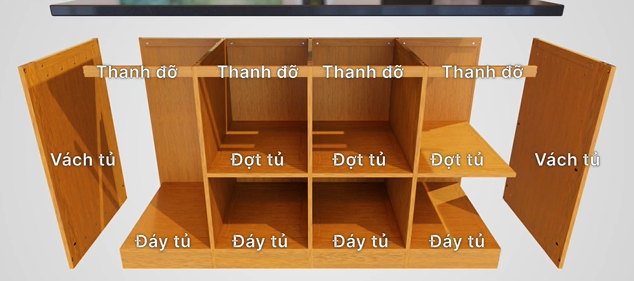
Về kết cấu, các bộ phận của tủ có thể được liên kết thông qua PAT, vít và ke góc. Các vị trí ngăn được liên kết với nhau thông qua lỗ bắt ngăn trên profile.
Đối với phần lưng tủ, cơ sở sản xuất nhôm kính có thể sử dụng vít để cố định. Khi lắp bản lề hoặc ray trượt, các vị trí cần thiết được khoan để bắt phụ kiện tương ứng.
Như vậy, cơ sở sản xuất nhôm kính không cần xây dựng một hệ thống liên kết quá phức tạp chỉ để hoàn thiện phần khung tủ.
Mỗi công đoạn gia công bổ sung đều cần thời gian, nhân công và kiểm soát chất lượng. Khi những công đoạn không cần thiết được giảm, quy trình sản xuất sẽ gọn hơn.
Các thao tác cắt, khoan, lắp và bắn vít tương đối quen thuộc với nhiều cơ sở sản xuất nhôm kính nhôm. Nếu hệ tủ không yêu cầu quá nhiều kỹ thuật riêng, việc hướng dẫn thợ mới cũng thuận lợi hơn.
Cơ sở sản xuất nhôm kính không nhất thiết phải đầu tư thêm nhiều máy chỉ để bắt đầu một dòng sản phẩm mới nếu hệ tủ có thể gia công bằng những thiết bị đang sử dụng.
Quy trình càng ít công đoạn đặc biệt, việc kiểm tra và xác định lỗi cũng thuận lợi hơn. Nếu một bộ tủ có vấn đề về kích thước hoặc liên kết, cơ sở sản xuất nhôm kính có thể kiểm tra lần lượt từ cắt profile, khoan, lắp liên kết đến hoàn thiện.
Trước khi đưa một hệ tủ vào sản xuất, các cơ sở nhôm kính có thể kiểm tra theo 6 câu hỏi:
Một, profile có dễ cắt không?
Cần xem xét kích thước, cách cắt và yêu cầu xử lý đầu thanh.
Hai, profile liên kết bằng cách nào?
PAT, ke góc, vít hay phương pháp khác?
Ba, có cần phay hoặc đột nhiều không?
Nếu có, cần tính đến máy móc và nhân công tương ứng.
Bốn, lỗ bắt ngăn được bố trí như thế nào?
Vị trí lỗ ảnh hưởng trực tiếp đến cách lắp các tầng và đợt.
Năm, bản lề và ray trượt lắp ra sao?
Cần biết rõ vị trí khoan và phương pháp cố định phụ kiện.
Sáu, hệ profile có thể dùng cho nhiều cấu hình không?
Khả năng dùng chung profile sẽ có ý nghĩa khi cơ sở sản xuất nhôm kính muốn mở rộng mẫu mã nhưng vẫn kiểm soát số lượng mã nhôm.
Đây là cách đánh giá thực tế hơn việc chỉ nhìn vào catalogue hoặc một mẫu tủ hoàn thiện.
Một cơ sở sản xuất nhôm kính có thể đầu tư thêm máy móc để tăng năng lực gia công, nhưng nếu cấu tạo profile ngay từ đầu đã tạo ra quá nhiều công đoạn, việc đầu tư thiết bị chưa chắc giải quyết được toàn bộ vấn đề.
Ngược lại, lựa chọn một hệ nhôm có cách liên kết hợp lý có thể giúp cơ sở sản xuất nhôm kính giảm bớt áp lực ngay từ đầu.
Với Kabi Đại Tân, định hướng “Dễ sản xuất – không máy móc phức tạp” được thể hiện qua hệ liên kết bằng PAT, vít, ke góc và lỗ bắt ngăn. Phần lưng tủ có thể cố định bằng vít; bản lề và ray trượt được lắp thông qua các vị trí khoan cần thiết.
Cách tiếp cận này hướng đến một quy trình mà người thợ có thể dễ dàng hình dung và triển khai trong thực tế, đồng thời hạn chế việc phải phụ thuộc vào quá nhiều phương pháp gia công riêng biệt.
Gia công tủ nhôm không nhất thiết phải đi kèm một hệ thống máy móc phức tạp. Độ khó của quá trình sản xuất phụ thuộc nhiều vào cấu tạo profile, phương pháp liên kết và số lượng công đoạn mà hệ tủ yêu cầu.
Với Kabi Đại Tân, việc sử dụng PAT, vít, ke góc và lỗ bắt ngăn giúp đơn giản hóa phần kết cấu, kết hợp các thao tác khoan, bắn vít để lắp lưng, bản lề và ray trượt. Đây là hướng tiếp cận phù hợp với những cơ sở sản xuất nhôm kính muốn mở rộng sản xuất tủ nhôm nhưng vẫn ưu tiên quy trình gia công gọn và dễ triển khai.
Cùng khám phá các hệ nhôm Đại Tân được phát triển để phù hợp từng công năng, từng kiểu cửa và từng không gian sử dụng.